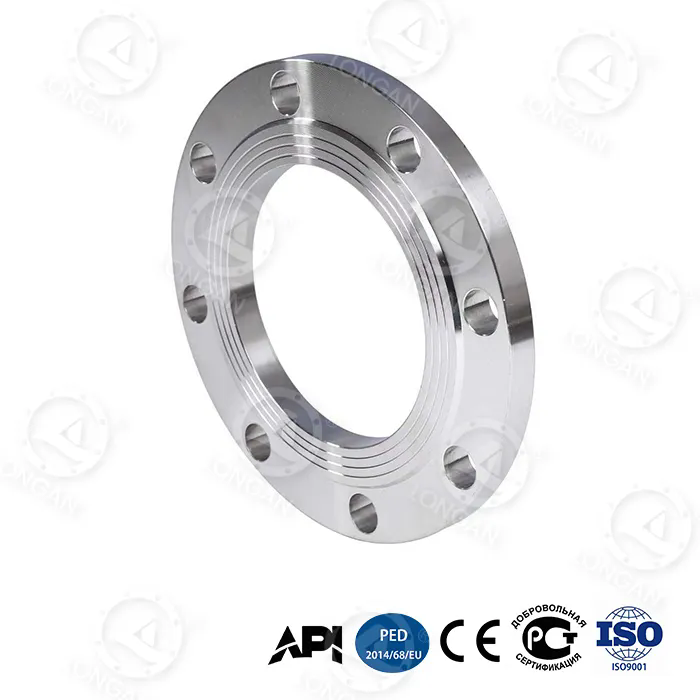
Naftakeemiatehases peab poltidega lameäärikühendus sisaldama protsessivedelikku rõhul üle 100 baari ja temperatuuridel üle 400 °C. Tihendit ei loo mitte üks komponent, vaid süsteem: äärikupinnad, tihend ja poldid. Kui poldid on pingutatud, tekitavad need kinnitusjõu, mis surub tihendi äärikupindade vahele. Tihend omakorda deformeerib ja täidab äärikupindadel olevad mikroskoopilised ebatasasused, luues tõkke, mis takistab lekkeid. See tundub piisavalt lihtne. Siiski on ääriku lekked üks levinumaid tööstusõnnetuste ja tootmiskadude põhjuseid. Põhjus on selles, et usaldusväärse tihendi saavutamiseks on vaja täpset tasakaalu poldi koormuse, tihendi kokkusurumise ja ääriku jäikuse vahel – tasakaalu, mida võib kergesti häirida ebaõige paigaldus, vale poldi pöördemoment või ääriku pinna halb kvaliteet.
Küsimus, kuidas alame ääriksaavutab poltidega usaldusväärse tihenduse, mistõttu pole vaja ainult polte pingutada, kuni need on pingul. See on inseneritöö. Poldi koormus peab olema piisav tihendi tihendamiseks, kuid mitte nii suur, et see purustaks tihendi või annaks poldid kätte. Ääriku pinnad peavad olema piisavalt tasased ja siledad, et tihend saaks kohaneda, kuid mitte nii siledad, et tihend ei saaks haarduda. Poldid tuleb pingutada kindlas järjekorras, et tagada koormuse ühtlane jaotus. Ja kogu koost peab olema konstrueeritud nii, et see taluks töörõhku, temperatuuri ja termilist tsüklit ilma tihendusjõudu kaotamata. Selles artiklis uuritakse kõiki neid tegureid tehniliselt üksikasjalikult, pakkudes inseneridele, hooldusspetsialistidele ja hankespetsialistidele põhjalikku arusaama poltidega lameääriku tihenditest. KellWenzhou Longan Flange Co., Ltd., meie tehas on lamedaid äärikuid tootnud üle kahe aastakümne ja oleme sügavalt mõistnud tegureid, mis määravad tihenduse töökindluse.
Et mõista, kuidas tasapinnaline äärik tagab usaldusväärse tihenduse, peame kõigepealt mõistma poltühenduse mehaanikat. Kui polt on pingutatud, venitatakse see elastselt. Polt toimib nagu vedru ja poldi pinge tekitab kinnitusjõu, mis tõmbab kaks ääriku külge kokku. See kinnitusjõud edastatakse äärikupindade kaudu tihendile. Tihend, mis on valmistatud äärikust pehmemast materjalist, surutakse kokku. Kokkusurumisel voolab see mikroskoopilistesse orgudesse ja kriimustab ääriku esikülge, luues käänulise tee, millest rõhu all olev vedelik ei pääse kergesti läbi. Tihend saavutatakse, kui tihend on nende ebatasasuste täitmiseks piisavalt kokku surutud ja kui tihendi jääksurvepinge on suurem kui vedeliku siserõhk.
Põhiprintsiip on, et tihendit tuleb hoida kokkusurutud olekus kogu vuugi kasutusea jooksul. Kui survepinge langeb alla kriitilise taseme, hakkab tihend lekkima. Survepinge võib langeda mitmel põhjusel. Tihend võib aja jooksul lõdvestuda (libiseda), eriti kõrgel temperatuuril. Poldid võivad lõdvestumise või vibratsiooni tõttu pinget kaotada. Äärikupinnad võivad soojuspaisumise või painde tõttu eralduda. Lameääriku konstruktsioon peab arvestama kõiki neid tegureid. Paksem, jäigem äärik talub paindumist ja säilitab tihendi ühtlasema survepinge. Suurem arv väiksemaid polte tagab ühtlasema kinnitusjõu kui väiksem arv suuremaid polte. Ja tihendi materjal tuleb valida nii, et see oleks vastupidav lõõgastumisele ja keemilisele rünnakule.
Järgmises tabelis on kokku võetud peamised jõud ja tegurid, mis määravad poltidega lameääriku tihendi töökindluse.
| tegur | Kirjeldus | Mõju tihendamisele |
| Poldi pinge | Poldi elastne venitus pingutamisel | Tagab kinnitusjõu, mis surub tihendi kokku |
| Tihendi kokkusurumine | Tihendi deformatsioon poldi koormuse all | Täidab pinna ebatasasused ja loob tihendi |
| Ääriku jäikus | Ääriku vastupidavus paindumisele poldi koormuse all | Tagab tihendi ühtlase kokkusurumise kogu näol |
| Tihendi lõdvestamine | Kompressioonipinge kadumine aja jooksul | Vähendab tihendusjõudu; tuleb minimeerida |
| Termilised mõjud | Poltide, äärikute ja tihendi diferentsiaalpaisutamine | Võib suurendada või vähendada poldi koormust |
| Sisemine rõhk | Protsessivedeliku poolt avaldatav jõud | Kipub äärikud eraldama; tuleb vastu võtta poldikoormusega |
Wenzhou Longan Flange Co., Ltd. projekteerib meie lamedad äärikud nende tegurite optimeerimiseks. Meie äärikud on valmistatud kvaliteetsest terasest ja on töödeldud täpsete mõõtudega, et tagada õige sobivus ja koormuse jaotus. Pakume ka tehnilisi juhiseid poltide valimise, tihendite valimise ja pingutamise protseduuride kohta, et aidata oma klientidel saavutada kindlates rakendustes usaldusväärsed tihendid.
Poldi koormus on usaldusväärse tihendi saavutamisel kõige olulisem muutuja. Kui poldi koormus on liiga väike, ei suru tihend tihendamiseks piisavalt kokku. Kui poldi koormus on liiga suur, võib tihend muljuda, poldid järele anda või äärik kahjustuda. Poldi sihtkoormus määratakse tihendi tootja soovitusega, mis määrab tihendi materjali minimaalse ja maksimaalse survepinge. See pinge teisendatakse seejärel pöördemomendi väärtuseks, kasutades poldi keerme hõõrdumist ja ühenduskoha geomeetriat. Pöördemomendi ja pinge suhe saadakse järgmise valemiga: T = K × D × F, kus T on pöördemoment, K on mutritegur (hõõrdetegurit arvestav mõõtmeteta koefitsient), D on poldi nimiläbimõõt ja F on poldi soovitud pinge.
Mutritegur K on kriitiline, kuid sageli valesti mõistetav parameeter. See sõltub keermete määrimisest, poldi ja mutri pinnaviimistlusest ning katete olemasolust. Tüüpiline K väärtus on määritud teraspoltide puhul 0,2, kuid see võib sõltuvalt tingimustest olla vahemikus 0,1 kuni 0,3. See tähendab, et sama pöördemomendi väärtus võib tekitada poldi pinge, mis varieerub kolm korda. Seetõttu ei ole pöördemoment üksi poldi koormuse usaldusväärne näitaja. Kriitiliste rakenduste jaoks kasutavad insenerid täpsemaid meetodeid, nagu poldi pikenemise mõõtmine või otsesed pingeindikaatorid. Allolevas tabelis on toodud tüüpilised pöördemomendi väärtused tavaliste poltide suuruste ja tihendite materjalide jaoks.
| Poldi suurus | Tihendi tüüp | Sihtpoldi pinge (MPa) | Soovitatav pöördemoment (Nm) | Pähklitegur (K) |
| M16 | Kumm | 30-50 | 80-120 | 0.20 |
| M16 | PTFE | 40-60 | 100-150 | 0.20 |
| M20 | Spiraalne haav | 60-80 | 200-280 | 0.18 |
| M24 | Spiraalne haav | 60-80 | 350-480 | 0.18 |
| M24 | Metallist jope | 80-120 | 450-650 | 0.16 |
Meie tehases pakume oma klientidele üksikasjalikke pöördemomendi spetsifikatsioone iga toodetava lameääriku kohta. Need spetsifikatsioonid põhinevad ääriku mõõtmetel, poldi suurusel ja materjalil, tihendi tüübil ja töötingimustel. Samuti soovitame kasutada kalibreeritud momentvõtmeid ja kontrollida poldi pinget teise meetodi abil, näiteks mõõtes poldi pikenemist mikromeetriga või kasutades ultraheli poldi pingumõõturit. See range lähenemine poltide koormuse juhtimisele on oluline usaldusväärse tihenduse saavutamiseks kriitilistes rakendustes.
Tihend on komponent, mis tegelikult loob poltidega tasapinnalises äärikühenduses tihendi. See on kokkusurutav materjal, mis surutakse äärikupindade vahele. Tihend peab olema piisavalt pehme, et see vastaks äärikupindade pinna ebatasasustele, kuid piisavalt tugev, et taluda siserõhku ja protsessivedeliku keemilist rünnakut. Samuti peab see olema piisavalt elastne, et säilitada survepinget aja jooksul ja termilise tsükli korral. Pole olemas ühte tihendimaterjali, mis sobiks kõikideks rakendusteks. Tihendi materjali valik sõltub konkreetse rakenduse temperatuurist, rõhust ja keemilise ühilduvuse nõuetest.
Lameäärikute kõige levinumad tihendimaterjalid on kumm, PTFE, spiraalkeritud ja metallist mantel. Kummist tihendeid kasutatakse madala rõhu ja temperatuuriga rakendustes, näiteks vee- ja õhuliinides. PTFE tihendeid kasutatakse keemilistes rakendustes, kus on vaja vastupidavust agressiivsetele vedelikele. Spiraalkeeratud tihendeid kasutatakse kõrgsurve ja kõrge temperatuuriga rakendustes, näiteks auru- ja süsivesinikutorudes. Metallist mantelkattega tihendeid kasutatakse kõige nõudlikumates rakendustes, kus nõutakse kõrgeimat temperatuuri- ja rõhukindlust. Allolev tabel võrdleb nende tihendimaterjalide põhiomadusi.
| Tihendi materjal | Maksimaalne temperatuur (°C) | Maksimaalne rõhk (bar) | Keemiline vastupidavus | Tüüpiline rakendus |
| Kumm (NBR) | 100 | 16 | Hea (vesi, õli) | Vesi, õhk, madala rõhuga aur |
| PTFE | 260 | 40 | Suurepärane | Keemiline töötlemine, toit |
| Spiraalne haav | 500 | 100 | Väga hea | Aur, süsivesinikud, kõrge rõhk |
| Metallist jope | 600 | 150 | Suurepärane | Kõrge temperatuur, kõrge rõhk |
Wenzhou Longan Flange Co., Ltd. ei tooda tihendeid, kuid teeme tihedat koostööd oma klientidega tagamaks, et nende valitud tihend ühildub meie lamedate äärikutega. Pakume üksikasjalikke ääriku esikülje mõõtmeid, sealhulgas tõstetud esipinna kõrgust ja pinnaviimistlust, mis on kriitilise tähtsusega tihendi õigeks paigaldamiseks. Samuti anname juhiseid tihendi survepinge ja poldi pöördemomendi kohta, lähtudes tihendi tootja soovitustest. Meie eesmärk on tagada, et kogu poltliidete süsteem – äärik, tihend ja poldid – töötaks koos, et saavutada usaldusväärne tihend.
Ääriku pinna viimistlus on kriitiline parameeter, mida sageli eiratakse. Tihendi moodustamiseks peab tihend vastama ääriku pinna ebatasasustele. Kui pind on liiga kare, ei pruugi tihend sügavaid orge täita ja võib jääda lekketee. Kui pind on liiga sile, ei pruugi tihend pinnaga haarduda ning see võib surve all libiseda või välja pressida. Optimaalne pinnaviimistlus on tasakaal nende kahe äärmuse vahel. Enamiku tihendimaterjalide puhul on soovitatav pinnakaredus Ra 3,2–6,3 mikromeetrit. Tavaliselt saavutatakse see ääriku pinna töötlemisel sakilise või kontsentrilise soonemustriga, mida nimetatakse "fonograafiliseks" viimistluseks.
Fonograafiline viimistlus on määratletud sellistes standardites nagu ASME B16.5 ja EN 1092-1. Viimistluse loob tööriist, mis lõikab ääriku pinnale pideva spiraalse soone. Soone sügavust ja vahekaugust reguleeritakse soovitud kareduse saavutamiseks. Soonemuster pakub rida servi ja orusid, millest tihend saab kinni haarata. See käepide takistab tihendi väljapuhumist siserõhu mõjul ja aitab hoida tihendit termilise tsükli all. Allolevas tabelis on toodud erinevate tihendimaterjalide soovitatav pinnaviimistlus.
| Tihendi materjal | Soovitatav pinna karedus (Ra, µm) | Viimistluse tüüp |
| Kumm | 3,2 - 6,3 | Fonograafiline (kontsentriline või sakiline) |
| PTFE | 1,6 - 3,2 | Fonograafiline või sile |
| Spiraalne haav | 3,2 - 6,3 | Fonograafilised |
| Metallist jope | 3,2 - 6,3 | Fonograafilised |
Meie tehases töötleme kõik meie lamedad äärikupinnad kindlaksmääratud pinnaviimistluseni, kasutades täppistööriistadega CNC treipinke. Kontrollime pinnaviimistlust profilomeetriga ja märgime tulemused oma kvaliteedikontrolli dokumentatsiooni. See tagab, et iga meie toodetud lame äärik tagab optimaalse pinna tihendi paigaldamiseks. Pakume ka erinevaid pinnaviimistlusi, sealhulgas sile viimistlus, sakiline viimistlus ja rõngasliidete viimistlus, mis vastavad erinevate tihendite tüüpide ja rakenduste nõuetele.
Poltide pingutamise järjestus on veel üks kriitiline tegur usaldusväärse tihendi saavutamisel. Kui kruvid keeratakse ükshaaval juhuslikus järjekorras, siis äärik moondub ja tihendi kokkusurumine on ebaühtlane. See võib põhjustada lekke isegi siis, kui lõplikud pöördemomendi väärtused on õiged. Õige protseduur on poltide pingutamine täht- või ristikujuliselt mitme käiguga. Esimene läbimine peaks olema väikese pöördemomendi läbimine (tavaliselt 30% lõplikust pöördemomendist), et tihend asetada kohale ja äärikud joondada. Teine läbimine peaks olema keskmise pöördemomendiga (tavaliselt 60% lõplikust pöördemomendist). Viimane läbimine peaks toimuma täispöördemomendiga, jällegi tähekujuliselt. See järkjärguline ühtlane pingutamine tagab tihendi ühtlase kokkusurumise ja äärikupinna paralleelsuse.
Läbimiste arv ja konkreetsed pöördemomendi väärtused sõltuvad ääriku suurusest, poltide arvust ja tihendi materjalist. Suurte, paljude poltidega äärikute puhul võib vaja minna kolme või nelja läbimist. Väikeste äärikute puhul võib piisata kahest läbimisest. Allolev tabel annab üldised juhised poltide pingutamise järjestuste kohta.
| Ääriku suurus | Poltide arv | Soovitatavad pääsmed | Pöördemomendi muster |
| DN50 - DN100 | 4-8 | 2 | Tähe muster |
| DN150 - DN300 | 8-12 | 3 | Tähe muster |
| DN350 - DN600 | 12-20 | 3-4 | Tähe muster |
| > DN600 | > 20 | 4+ | Tähemuster, mitu etappi |
Kvaliteedikontroll on hädavajalik, et tagada pingutusprotseduuri korrektne läbiviimine. Pärast viimast pöördemomendi läbimist peaks kvalifitseeritud inspektor kontrollima iga poldi pöördemomenti, kasutades kalibreeritud momentvõtit. Inspektor peaks kontrollima ka äärikupindade vahet mitmes ümbermõõdu punktis, et tagada äärikute paralleelsus. Kui vahe on ebaühtlane, tuleb poldid lahti keerata ja pingutamist korrata. Wenzhou Longan Flange Co., Ltd. pakub oma klientidele üksikasjalikke paigaldusjuhiseid ja pöördemomendi spetsifikatsioone iga meie toodetava lameääriku kohta. Pakume ka kohapealset koolitust ja tehnilist tuge, et aidata oma klientidel saavutada oma kriitilistes rakendustes usaldusväärsed tihendid.
1. küsimus: milline on tasase ääriku õige poldi pöördemoment?
Vastus: Õige poldi pöördemoment sõltub poldi suurusest, poldi materjalist, tihendi materjalist ja töötingimustest. Tavaliselt määrab selle kindlaks tihendi tootja või arvutatakse valemiga T = K × D × F, kus K on mutritegur, D on poldi läbimõõt ja F on poldi sihtpinge. Pakume üksikasjalikke pöördemomendi spetsifikatsioone igale lameäärikule, mida Wenzhou Longan Flange Co., Ltd. valmistame. Oluline on kasutada kalibreeritud momentvõtit ja järgida soovitatud pingutusjärjestust.
2. küsimus: miks mu lame äärik lekib isegi pärast seda, kui ma keeran poldid kindlaksmääratud pöördemomendini?
Vastus: Võimalikke põhjuseid on mitu. Tihend võib olla kahjustatud või valest materjalist. Ääriku pinnad võivad olla kahjustatud või ebaõige pinnaviimistlusega. Poldid võivad olla saastunud või valesti määritud, mille tulemuseks on oletatust erinev mutritegur. Äärikud ei pruugi olla paralleelsed. Või võivad töötingimused ületada tihendi rõhku või temperatuuri. Algpõhjuse tuvastamiseks on vajalik kõigi komponentide põhjalik kontroll ja paigaldusprotseduuri ülevaatamine.
3. küsimus: Mis vahe on ülestõstetud ja lameda näoääriku vahel?
Vastus: Tõstetud näoga tasapinnalise ääriku esiküljel on väike kõrgendatud rõngas, samas kui tasapinnalise ääriku esikülg on täiesti tasane. Kõrgendatud pind on mõeldud poldi koormuse koondamiseks tihendile, suurendades tihenduspinget. Lamedaid äärikuid kasutatakse koos täispinda katvate tihenditega ja need on tavalised madala rõhuga rakendustes ning malmist või plastikust äärikutega. Valik sõltub rakendusest ja paaritusäärikust.
4. küsimus: kui sageli tuleks lameääriku polte uuesti kinni keerata?
Vastus: Lameääriku poldid tuleb pärast esimest 24 töötundi uuesti kinni keerata, eriti kõrge temperatuuriga rakendustes, kus soojuspaisumine ja tihendi lõdvestumine võivad põhjustada poldi koormuse vähenemise. Pärast seda tehakse uuesti pingutamine tavaliselt plaanipäraste hooldusintervallide, näiteks iga-aastaste seiskamiste ajal. Sagedus sõltub rakenduse kriitilisusest ja töötingimustest. Samuti on soovitatav regulaarselt kontrollida lekkeid.
5. küsimus: milline on maksimaalne rõhk, mida lame äärik suudab tihendada?
Vastus: Maksimaalne rõhk, mida lameäärik suudab tihendada, sõltub ääriku nimiväärtusest, tihendi materjalist ja poldi koormusest. Näiteks klassi 150 lame äärik koos spiraalselt keeratud tihendiga suudab ümbritseva õhu temperatuuril tihendada kuni 20 baari. Klassi 300 äärik võib tihendada kuni 50 baari. Kõrgemad rõhud nõuavad suuremat ääriku nimiväärtust ja tugevamaid tihendimaterjale. Meie tehases valmistame lamedaid äärikuid erinevates rõhuklassides, et vastata erinevate rakenduste nõuetele.
Usaldusväärse tihendi saavutamine poltidega lameäärikuga on süsteemitehniline väljakutse. See nõuab poldi koormuse, tihendi kokkusurumise, ääriku jäikuse ja pinnaviimistluse õiget kombinatsiooni. Kõik need tegurid peavad olema hoolikalt määratletud ja kontrollitud, et tagada tihendi püsimine kokkusurutud olekus kogu liigendi kasutusea jooksul. Poldi koormus peab olema tihendi kokkusurumiseks piisav, kuid mitte nii suur, et see kahjustaks tihendit või äärikut. Tihend peab ühilduma protsessivedelikuga ning taluma töötemperatuuri ja -rõhku. Ääriku pinnad peavad olema tasased ja õige pinnaviimistlusega, et tihend saaks kohaneda ja haarduda. Ja poldid tuleb pingutada õiges järjekorras, et tagada koormuse ühtlane jaotus. Wenzhou Longan Flange Co., Ltd. tehas on lamedaid äärikuid tootnud üle kahe aastakümne ja oleme neid tegureid põhjalikult mõistnud. Meie äärikud on täpselt töödeldud, et tagada õige sobivus ja koormuse jaotus ning pakume oma klientidele tehnilist tuge, mida nad vajavad usaldusväärsete tihendite saavutamiseks.
Olenemata sellest, kas projekteerite uut torusüsteemi või hooldate olemasolevat, kutsume teid meiega ühendust võtma, et arutada oma tasapinnalise ääriku nõudeid. Meie inseneride meeskond aitab teil valida teie rakenduse jaoks sobiva ääriku, pakkuda pöördemomendi spetsifikatsioone ja juhendada tihendite valimist ja paigaldamist. Oleme pühendunud pakkuma oma klientidele kõrgeima kvaliteediga tooteid ja parimat võimalikku teenindust.
Võtke juba täna ühendust ettevõttega Wenzhou Longan Flange Co., Ltdet arutada oma nõudeid lameäärikutele ja uurida, kuidas meie tooted aitavad teil kriitilistes rakendustes saavutada usaldusväärse tihenduse.
TradeManager
Skype
VKontakte